北京赛维美高科技有限公司为中关村高新技术企业,是中国机械工程学会工业炉分会理事单位、中国热处理行业协会理事单位、国家涂装信息中心委员单位,也是国内“博士经济”的典型代表。
产品综合介绍
*GB/T 9452-2023 热处理炉有效加热区测试方法
*GB/T 30825-2026 热处理温度测量
*HB 5425-1989航空制件热处理炉有效加热区测定方法
*AMS 2750H,高温测量
*CQI-9第四版,特殊过程:热处理过程的评审
*CQI-12 特殊过程:涂装系统评估
控温精度,系统精度,温度均匀性
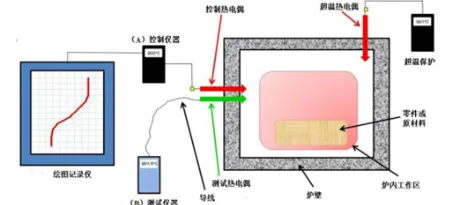
产品和控制热电偶都在炉内,却不在同一个空间!
*控温精度:控制柜上显示的实际温度,与设定温度的偏差
*系统精度(SAT),优先于TUS测试,定期测试
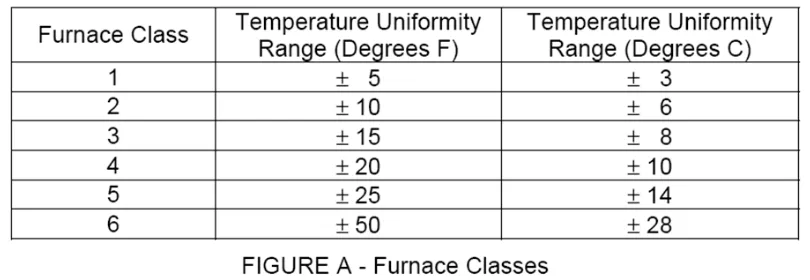
*温度均匀性(TUS),测试放置产品的空间,定期测试,温度均匀性是工艺提出来的,工业炉要保证这个精度才能生产
控温精度,加热为±3°C保温为±1°C
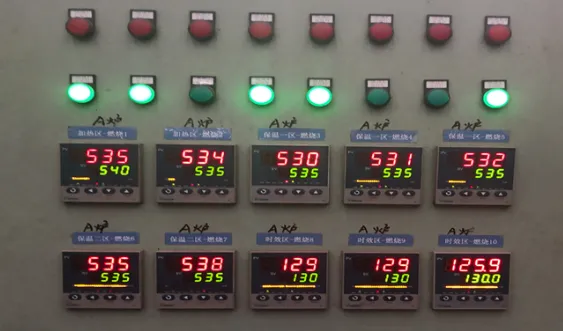
工业炉的控制柜上显示的实际温度,与设定温度的偏差,为控温精度。进口和出口会波动会大
系统精度SAT,测试方法-插入法
*控制柜上的温度,是不是真实温度?准吗?
*炉子上安装的由热电偶、补偿导线、显示仪表组成的温度系统经过合理的补偿后,与已知误差的另外一套由热电偶、补偿导线、显示仪表组成的温度系统进行现场比较,以确定工业炉的仪表系统所测温度是否准确。
 *对于温度均匀性为±5°C的工业炉,系统精度的最大误差为0.3%t或者±1.7°C取大值。
*最大允许修正量±3°C,修正量超过3°C的热电偶要更换。
温度均匀性(TUS)的定义
3 术语和定义
GB/T7232、GB/T 13324中界定的以及下列术语和定义适用于本文件。
3.1 工艺规定温度 process temperature
根据工件热处理的目的和材料种类,由热处理工艺规定的加热温度。
3.2 保温温度soaking temperature
在工艺规定温度下保持必要时间,工件或加热设备内加热介质的温度。
3.3 温度均匀性 temperature uniformity
热处理炉实际保温温度相对于工艺规定温度的精确程度,是指各测试点温度相对于设定温度的最大温度偏差。
 炉温跟踪仪用于车轮热处理过程
*SMT炉温跟踪仪是替代进口的首选炉温跟踪仪,适合于铝合金轮毂热处理和涂装过程的温度跟踪,与轮毂一同进入炉内,定期检测生产过程的温度曲线。建议热处理每两个月检测一次,涂装一个月检测一次。
*本炉温跟踪仪具有体积小、性能稳定、使用简单、隔热性能好等特点,是热处理和涂装工艺改进、品质保证的必选仪器。
*目前已经在戴卡、万丰、六丰、立中、今飞和中南铝等100多家铝轮毂生产企业使用。
*出口到泰国、马来西亚、印度、墨西哥、摩洛哥等国家。
热处理炉温跟踪仪:SMT-X7,-X12
*型号:SMT-X7-4M-700-K,SMT-X12-8M-700-K
*通道数:7通道,12通道,更多通道可选
*采样周期:1s,2s,....12s,20s
*使用温度和时间:700度下10h,535度下12h
*精度:0.2%t,在535°C达到±1°C
*适合于有料框和无料框的各种热处理炉
*符合GB/T 9452-2023,GB/T 30825 AMS 2750H,AIAG CQI-9的相关标准要求
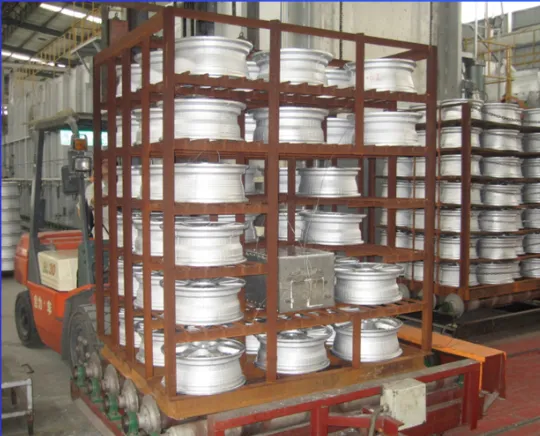
有料框热处理炉的温度测试
 无料框热处理炉的温度测试
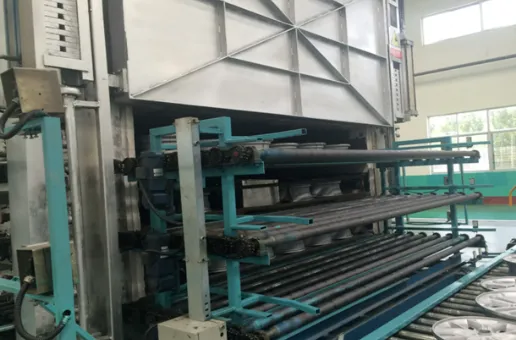 无料框连续炉 T U S 测点: 7点/层, 每层测试一次
涂装炉温跟踪仪: SMT-4, D6, X8
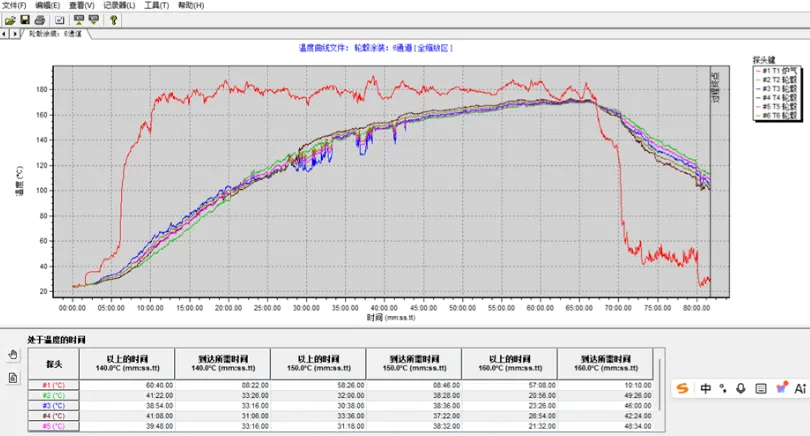
 典型的铝车轮涂装温度曲线

发表评论 取消回复